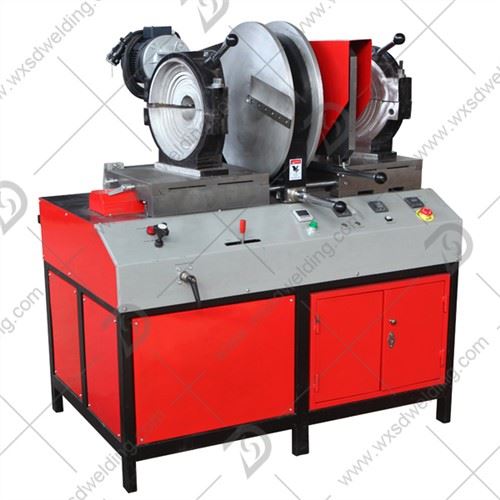
I. Defecțiuni la sursa de alimentare/sistemul de control electric
Acesta este cel mai frecvent tip de defecțiune, adesea legat de conexiunea de alimentare și de mediu:
1. Aparatul nu funcționează deloc după ce a fost conectat la priză: Acest lucru se poate datora unei tensiuni de funcționare anormale, a unui întrerupător defect de scurgere, a unui cablu de alimentare rupt sau a unei siguranțe ars.
2. Ecranul de afișare nu arată nimic/are o imagine distorsionată/emite un bâzâit după ce este aplicată alimentarea: Acest lucru se datorează, în general, umidității/impactului îmbătrânirii ecranului de afișare, cablajului slăbit sau unui modul de alimentare defect al plăcii de bază.
3. Declanșarea frecventă a întreruptorului de scurgere: Acest lucru se datorează, de obicei, cablului de alimentare al plăcii de încălzire, pompei de ulei sau tăietorului care intră în contact cu carcasa sau curentului de scurgere al componentelor electrice din cauza umidității.
4. Afișarea unei anomalii de supracurent/supratensiune/sudură: Acest lucru se poate datora unei nepotriviri a tensiunii de alimentare externă, unui scurtcircuit în elementul de încălzire intern al țevii PE sau unei defecțiuni în țeavă în sine.
II. Defecțiuni ale sistemului de încălzire/control al temperaturii
Acest lucru afectează în mod direct calitatea sudurii și este un domeniu cheie pentru depanare:
1. Placa de încălzire nu se încălzește deloc/se încălzește lent: Acest lucru se poate datora unui fir de încălzire rupt, unui regulator de temperatură deteriorat, tensiune insuficientă de alimentare sau cablare slabă.
2. Afișaj anormal de control al temperaturii (HH/Salt de temperatură/Abatere mare):
Afișaj HH: Senzorul de temperatură (termometru cu rezistență din platină PT100) este deconectat; abaterea rezistenței senzorului depășește 10%.
Afișaj „1”: scurtcircuit la senzor.
Salt de temperatură: Contact slab al cadranului de control al temperaturii; necesită resetarea sau înlocuirea regulatorului de temperatură.
Abatere mare de temperatură: potențiometru reglabil pe suprafața de control al temperaturii; abaterea excesivă indică deteriorarea regulatorului de temperatură sau a senzorului.
3. Materialul care se lipește frecvent de placa de încălzire: stratul anti--decolățat, temperatură de încălzire excesivă sau deteriorarea stratului de acoperire în timpul curățării.
III. Defecțiune a sistemului de alimentare/hidraulic (numai modele semi-automate/complet automate)
Acestea sunt defecțiuni principale care afectează funcționarea echipamentului:
1. Pompa de ulei/motorul hidraulic nu funcționează: defecțiune microîntrerupător, ștecher slăbit, cablare internă slăbită, defecțiune a condensatorului motorului; dacă motorul zumzetă, dar tija de împingere nu se mișcă, aceasta se datorează, în general, uleiului hidraulic insuficient, conexiunii hidraulice slăbite sau senzorului hidraulic deteriorat.
2. Cilindrul nu funcționează/Tija de împingere nu se mișcă: ulei hidraulic insuficient, supapa de reglare a presiunii prea slăbită, filtrul de ulei înfundat, conector rapid înfundat, supapa de limitare a presiunii nu este închisă.
3. Scurgeri de ulei din conductă/interfață de înaltă presiune: conector rapid deteriorat, garnituri îmbătrânite și deteriorate; piesele corespunzătoare trebuie înlocuite.
4. 380Motorul trifazat-V se inversează/freza se mișcă, dar cilindrul nu se mișcă: secvența fazelor liniei de alimentare inversată; inversați secvența fazelor firului sub tensiune.
IV. Eșecurile sistemului de sudură cap la cap/tăiere afectează direct precizia sudurii:
1. Dispozitivul de tăiere/freza nu funcționează: ștecher slăbit, burghiu deteriorat, perii uzate-, presiune excesivă a uleiului de tăiere care determină oprirea motorului.
2. Dispozitivul de tăiere se oprește brusc/nu poate tăia așchii când tubul de plastic se mișcă înainte sau înapoi: presiune excesivă a uleiului care provoacă oprire, înălțime incorectă a lamei (mai mult de 0,5 mm deasupra planului sau sub plan), lamă uzată și tocită.
3. Abaterea îmbinării cap la cap a țevii care depășește 1 mm: Aceasta se datorează în mare parte funcționării necorespunzătoare. Ajustarea abaterii prin rotirea țevii ar trebui să rezolve problema. Dacă abaterea persistă după reglare, aceasta indică uzura dispozitivului de fixare sau deformarea cadrului.
4. Față de capăt frezată neuniform: Acest lucru este cauzat de inserțiile de freza uzate, coaxialitatea slabă a dispozitivului de fixare sau presiunea de frezare inadecvată.