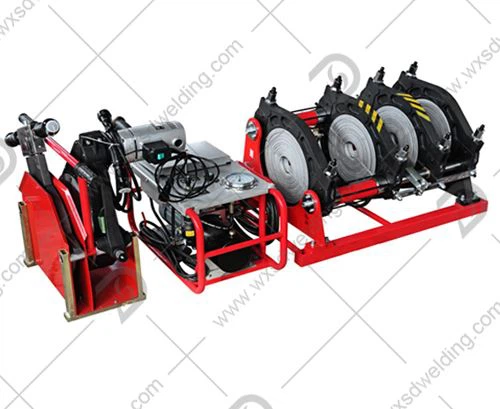
I. Pre-pregătirea sudării
1. Inspecția echipamentelor
Confirmați că tensiunea de alimentare este stabilă (220V ± 10% sau 380V putere trifazată). Verificați dacă sistemul hidraulic, placa de încălzire și panoul de comandă funcționează corect.
Preîncălziți placa de încălzire la temperatura setată (210 ± 10 grade pentru PE80 și 225 ± 10 grade pentru PE100) și mențineți temperatura timp de 1-2 minute pentru a permite o temperatură uniformă.
2. Pregătirea țevilor
Capetele țevilor trebuie tăiate netede cu o freză, fără bavuri și fisuri, cu nealiniere Mai mică sau egală cu 20% din grosimea peretelui.
Curățați capetele țevii și suprafața plăcii de încălzire pentru a evita uleiul și praful care ar putea afecta calitatea sudurii.
II. Controlul procesului de sudare
1. Setări parametri
Timpul de absorbție a căldurii este calculat pe baza diametrului conductei (de exemplu, diametrul conductei SDR11/11×10). Timpul de răcire trebuie să respecte cu strictețe cerințele procesului (de exemplu, 11-35 minute pentru diametrele țevilor 90-315 mm). Presiunea de rezistență (Pdrag) și presiunea de sudare (P1=Pdrag + P2) trebuie controlate cu precizie, cu o eroare mai mică sau egală cu ±5%.
2. Proceduri de operare
După prinderea țevii, aliniați capetele. Așezați placa de încălzire pe capătul țevii și aplicați presiune. Înălțimea flanșei trebuie să îndeplinească cerințele procesului (lățimea de 0,35-0,45 ori grosimea peretelui).
În timpul fazei de comutare, placa de încălzire trebuie îndepărtată rapid și conducta închisă. Odată ce presiunea atinge presiunea de sudare prin fuziune, începe cronometrul de răcire.
III. Cerințe de mediu și siguranță
1. Condiții de mediu
Intervalul de temperatură este de la -5 la 45 de grade. Pentru temperaturi scăzute, preîncălziți conducta (setată la 230 de grade pentru temperaturi sub -5 grade) și asigurați izolare termică și rezistentă la vânt.
Când viteza vântului depășește nivelul 5, așezați un cort pentru izolare împotriva vântului. Evitați munca pe vreme ploioasă sau cu zăpadă.
2. Reglementări de siguranță
Operatorii trebuie să dețină un certificat de calificare de sudor electric prin fuziune PE și li se interzice atingerea componentelor fierbinți.
Înregistrările de sudare trebuie să fie complete (inclusiv temperatura mediului ambiant, presiunea, timpul etc.) și să susțină trasabilitatea. IV. Inspecția și întreținerea calității
1. Inspecția aspectului
Inelul de sudură trebuie să fie uniform și neted, fără bule sau adâncituri, iar alinierea greșită trebuie să fie mai mică sau egală cu 20% din grosimea peretelui.
Îmbinările necalificate trebuie tăiate deschise, reprelucrate și re{0}}inspectate.
2. Întreținerea echipamentelor
Înlocuiți în mod regulat uleiul hidraulic (la fiecare 500 de ore), curățați placa de încălzire și freza și verificați uzura lamelele (mai puțin sau egal cu 3 straturi). Ungeți șinele de ghidare.